


作者:3nh 发布时间:2026-11-14 浏览次数 :64
透明塑胶的透过率检测,看起来简单——放上去、按一下、读个数。但实际做下来,不少厂家会发现同一个样品,不同人测、不同位置测、不同时间测,数据对不上。问题往往不在仪器本身,而在测量方法有没有标准化。今天以三恩时YH1100雾度计为例,把透明塑胶透过率测量的完整流程走一遍,顺便说说几个容易被忽略的细节。
YH1100开机后会自动校准,但前提是仪器处于正常状态。建议每天使用前用标准雾度板做一次核查,确认读数在标称值允差范围内。仪器放置在平稳台面上,避免阳光直射和强气流,环境温湿度尽量保持稳定。
样品方面,透明塑胶表面容易吸附灰尘和指纹,测量前用无尘布轻轻擦拭两面。注意不要用粗糙的纸巾或含溶剂的清洁剂,避免在表面留下微划痕——这些划痕在肉眼看来不明显,但对散射光测量会有影响。如果样品是从大板上裁下来的,边缘的毛刺和应力发白区域要避开,选平整、均质的区域作为测量点。
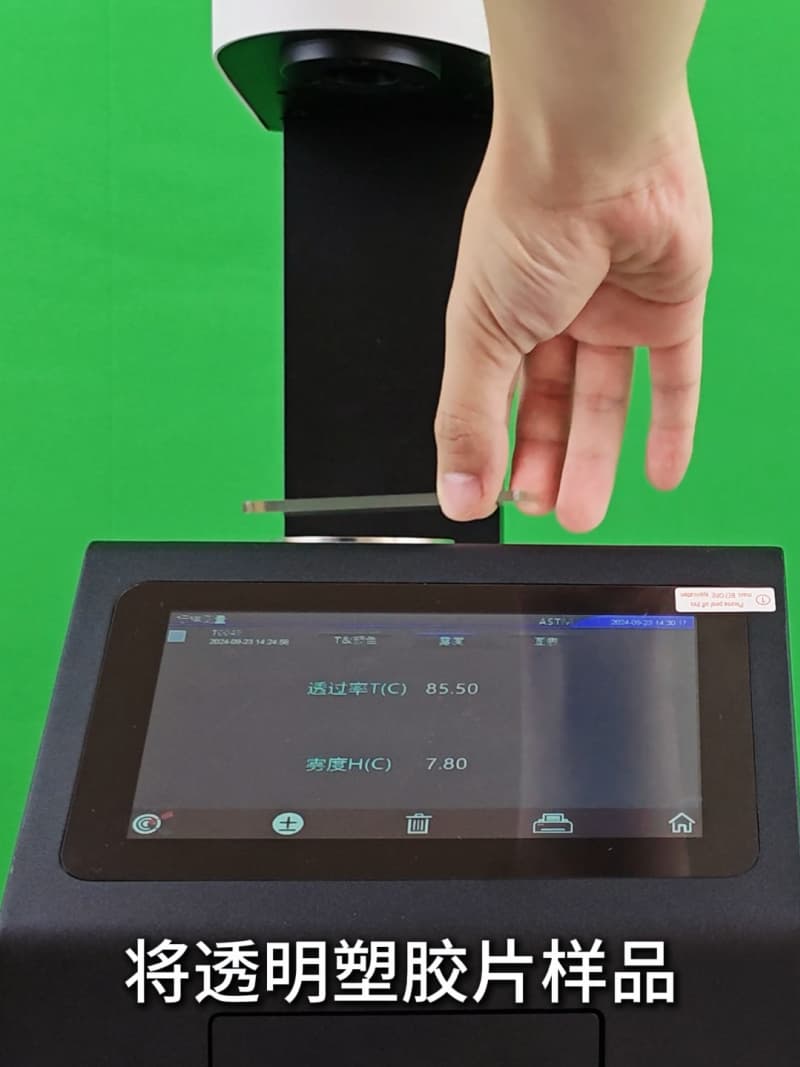
YH1100采用开放式测量仓,支持卧式和竖立两种放置方式。透明塑胶片材一般卧式平放即可,让样品平整地覆盖在测量口上,用手指轻压边缘确保贴合,但不要用力按压导致样品变形。样品与测量口之间不能有缝隙,否则外界光线进入积分球会影响读数。
测量口径方面,YH1100提供多种口径可选。对于常规尺寸的塑胶片材,Φ20mm口径是比较通用的选择;如果样品较小或需要测特定局部区域,可以换用更小口径。口径一旦选定,同批次比对时保持一致,不要中途更换。
放置完成后,在触摸屏上选择对应的测量标准。YH1100符合GB/T 2410、ASTM D1003、ISO 13468等标准,透明塑胶通常按GB/T 2410或ASTM D1003进行检测。设定好标准后按下测量键,约1.5秒屏幕即显示透过率和雾度数据。
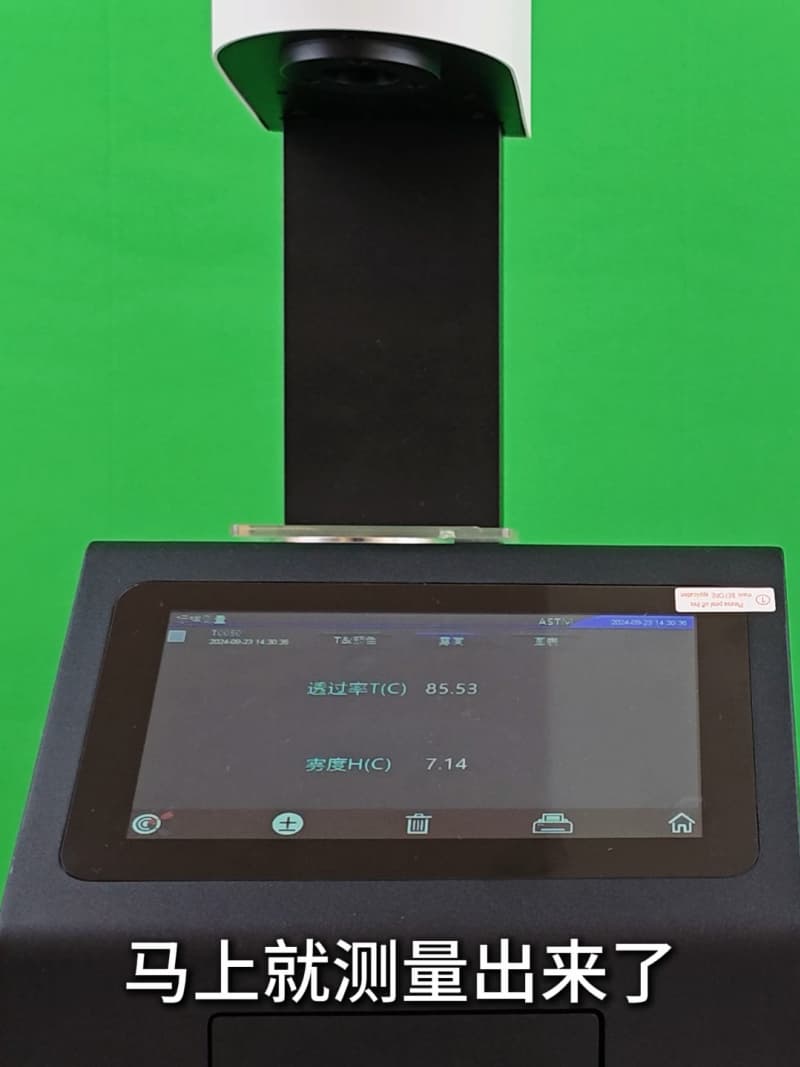
假设某块透明塑胶测得透过率85.3%、雾度1.2%。这两个数要放在一起看:透过率说明光通量透过比例,雾度说明透过的光有多少被散射。85.3%的透过率搭配1.2%的雾度,属于透光尚可、清晰度较好的状态。如果雾度跳到5%以上,即便透过率数字不变,视觉上也会出现发蒙的感觉。
记录数据时,建议同时写明:样品名称、厚度、测量口径、测量标准、测量位置。厚度尤其重要——同样材料1mm和3mm测出的透过率可以差出几个百分点,不标厚度的数据拿去和客户或供应商比对,容易产生误判。YH1100可存储标样1000条、试样20000条,支持USB导出,批次数据留档比较方便。
一是样品不平整。塑胶片材如果有翘曲,放上去看似贴合,实际局部有缝隙,读数会偏低或不稳。可以用平板轻压辅助,但不要用手直接按。
二是忽略雾度只看透过率。透过率合格不代表光学品质合格,透明件“透而不清”的情况并不少见,两个指标要一起判断。
三是不同位置只测一次。塑胶板材不同区域的厚度和结晶状态可能有差异,建议在样品上标记3到5个固定点,取平均值或记录范围,比单点数据更有代表性。
